 0563-4308666


 Eng

모든 그라인딩 볼에는 열처리 스토리가 담겨 있으며, 마당에 도착하는 것과 똑같은 볼에도 마찬가지입니다. 두 개의 공은 동일한 화학적 성질을 공유하고, 동일한 금형에서 나오더라도 공장에서 완전히 다르게 작동할 수 있습니다. 하나는 전체 캠페인을 실행하고 다른 하나는 몇 주 내에 깨지기 시작합니다. 대개 차이는 가열 곡선, 냉각 속도 및 템퍼링 창에 기록됩니다.
다음은 오스테나이트화부터 배치가 실제로 건전한지 여부를 알려주는 점검에 이르기까지 우리가 매일 사용하는 연삭 볼의 열처리 공정을 실제로 살펴보는 것입니다.
열처리가 공의 성능을 결정하는 이유
높은 크롬 볼을 붓고 틀에서 식히면 상당히 흔들리는 금속 조각이 나옵니다. 매트릭스는 잔류 오스테나이트와 함께 마르텐사이트를 보유하고 있으며 크롬 및 탄소 함량에 따라 이동하는 공융 탄화물 네트워크를 둘러쌉니다. 잔류 오스테나이트가 문제의 원인입니다. 이는 부드럽고 준안정적이며, 볼이 밀에서 충격을 받기 시작하면 그 자리에서 마르텐사이트로 계속 변형되어 표면층의 부피가 바뀌고 파쇄 및 파손이 발생하게 됩니다.
열처리는 공장에서 무작위로 변환하는 대신 통제된 조건에서 의도적으로 변환을 완료하기 위해 존재합니다. 세 가지가 동시에 균형을 이루고 있습니다.
- 경도 : 광석, 클링커 또는 슬래그로부터의 마모에 저항하는 마모 표면.
- 인성 : 균열 없이 반복적인 충격을 흡수하는 코어의 능력.
- 구조적 안정성 : 탄화물 분포와 잔류 오스테나이트가 한계 내에서 유지되므로 공은 60일째에도 첫날과 동일하게 거동합니다.
연삭 볼의 열처리 공정의 핵심 단계
주조 또는 위조 미디어에 사용되는 거의 모든 일정은 3개의 연결된 단계로 읽을 수 있으며, 네 번째 검사 단계는 루프를 닫습니다.
가열 및 오스테나이트화
오스테나이트화는 두 가지 작업을 수행합니다. 즉, 2차 탄화물의 일부를 용해하고 탄소를 용액에 넣어 담금질과 관련된 작업을 수행합니다. 이 단계를 서두르는 것은 우리가 흔히 보는 실수 중 하나입니다. 우리는 두께 전체 온도를 균일하게 하기 위해 약 600~650°C의 예열을 통해 단계적으로 가열한 다음 오스테나이트화 홀드로 램프를 진행합니다. 높은 크롬 등급의 경우 일반적으로 980°C~1,050°C 사이에 도달합니다.
유지 시간은 고정된 시계보다 섹션 크기와 용광로 부하에 따라 달라집니다. 작업 현장에서 실행 가능한 시작점은 대략 직경 밀리미터당 1~1.5분이지만 실제 수치는 가정하기보다는 각 배치의 첫 번째 조각에 대한 경도와 미세 구조를 통해 확인해야 합니다.
담금질
담금질 is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
템퍼링
템퍼링 is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
높은 크롬 볼의 경우 창은 일반적으로 200°C~350°C 사이에 위치하며 직경에 따라 4~8시간 동안 유지된 후 천천히 냉각됩니다. 약 200°C 이하로 뜨임하면 너무 많은 불안정한 오스테나이트가 남게 됩니다. 400°C를 훨씬 넘으면 담금질 중에 지불한 경도가 사라지기 시작합니다.
| 무대 | 일반적인 온도 | 주요 목적 | 우리가 보는 것 |
|---|---|---|---|
| 예열 | 600~650°C | 두께 전체 온도 균일화 | 상승률, 열충격 |
| 오스테나이트화 | 980~1,050°C(고크롬) | 탄화물을 용해시키고, 오스테나이트를 포화시킵니다. | 직경 대비 시간 유지 |
| 담금질 | 매체에 880–950°C | 오스테나이트로부터 마르텐사이트 형성 | 냉각 곡선, 균열 위험 |
| 템퍼링 | 200~350°C | 응력 완화, 잔류 오스테나이트 제어 | 유지 시간, 경도 반응 |
볼 유형에 따른 프로세스 매칭
동일한 세 단계가 제품군 전체에 적용되지만 재료와 성형 경로를 변경하면 숫자가 상당히 이동합니다.
크롬 합금 캐스트 볼
화학은 한계를 설정합니다. 크롬 함량이 10% 이상이고 탄소 균형이 적절한 고 크롬 볼은 담금질 및 템퍼링이 잘 진행된 후 로크웰 C 등급에서 높은 50에서 낮은 60에 도달할 수 있습니다. 중간 크롬 및 낮은 크롬 등급은 단순히 거기에 도달하는 데 필요한 초경량을 갖고 있지 않으므로 곡선이 정규화 또는 가벼운 담금질 및 템퍼링 방향으로 단순화되는 경우가 많으며 구매 기대치는 카탈로그 헤드라인이 아닌 야금학을 따라야 합니다.
우리 자신의 높은 크롬 연삭 볼 밀 성능이 표류하지 않도록 배치마다 곡선을 일관되게 유지하면서 해당 논리에 따라 처리됩니다.
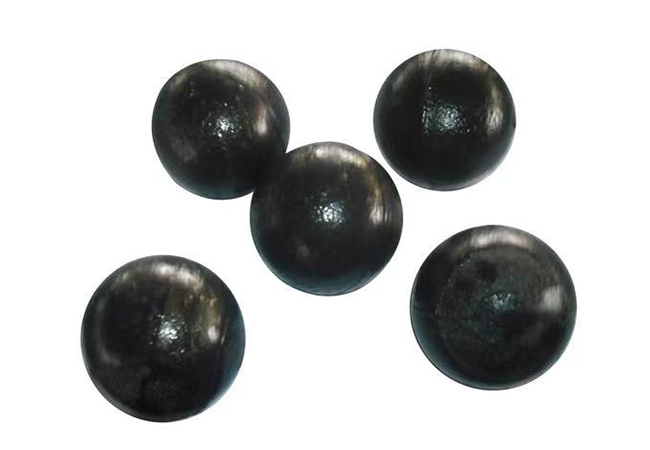 고 크롬 합금 주조 연삭 공 HRC 표면 경도가 ≥58인 고크롬 ZQCr12 주조 매체는 내마모성 연삭을 위해 Φ6.35 ~ Φ120mm의 직경으로 제공됩니다. 제품보기 →
단조 연삭 공
단조 볼은 압연 막대로 시작하여 길이에 맞게 절단하고 유도 가열하고 단조한 다음 라인에서 담금질합니다. 이 공정은 배치식보다는 연속식이며 가장 자주 변동되는 매개변수는 급냉 시작 온도입니다. 프레스와 담금질 링 사이에서 바가 너무 많이 냉각되면 경도가 떨어지고 볼은 밀에서 빠르게 마모되는 부드러운 쉘로 끝납니다. 템퍼링은 즉시 이루어지며, 여전히 코어의 잔열을 사용하여 사이클을 단축합니다.
 볼밀용 정밀 단조 연삭 볼 채광, 시멘트 및 발전 볼밀용 정밀 단조 미디어로, 균형 잡힌 경도와 인성을 갖춘 6.35~120mm 크기로 제공됩니다. 제품보기 →
담금질 매체 및 냉각 곡선 선택
냉각 심각도는 스위치가 아니라 다이얼이며, 올바른 설정은 가장 작은 볼을 그대로 유지하면서 배치의 가장 큰 볼에서 완전한 마르텐사이트 코어를 생성하는 설정입니다. 일반 미디어(심각도 순):
- 물 : 심각도가 높고 비용이 저렴하며 균열이 발생하기 쉽습니다. 작은 직경의 일반 탄소 단조 볼에 실용적입니다.
- 염수 또는 부식성 용액 : 훨씬 더 심하고 고르지 못한 필름 파손 경향이 있습니다. 캐스트 크롬 미디어에는 거의 사용되지 않습니다.
- 오일 : 더 느리고 안전하며, 화재 및 연기 처리를 관리해야 하지만 왜곡이 중요한 합금 단조 볼에 대한 표준 선택입니다.
- 폴리머 : 물과 기름 사이에 농도를 조절할 수 있어 균열 위험이 있는 단조 합금 볼에 많이 사용됩니다.
- 강제 공기 또는 공기 오일 : 부드러우며 이미 경화성이 넉넉한 고크롬 주조 볼과 잘 어울립니다.
교반은 매체 자체만큼 중요합니다. 스틸 탱크는 냉각제 화학이 아무리 우수하더라도 부드러운 패치와 분산된 경도 판독값을 생성합니다.
무엇이 잘못되고 증상이 어떻게 해석되는지
대부분의 열처리 결함은 무엇을 찾아야 할지 알면 명확하게 드러납니다. 우리가 가장 자주 진단하는 몇 가지 패턴은 다음과 같습니다.
- 담금질 후 균열 , 일반적으로 세로형 또는 내부형: 냉각이 너무 심하거나 템퍼링로 전의 간격이 너무 깁니다.
- 소프트 쉘 또는 소프트 코어 : 오스테나이트화 온도 또는 너무 낮은 온도 유지 또는 볼이 담금질 시작 창 아래로 냉각되었습니다.
- 경도 scatter across a batch : 불균일한 퍼니스 로딩, 일관되지 않은 분위기 또는 열악한 급냉 교반.
- 서비스 중 조기 스폴링 : 템퍼링이 너무 차갑거나 너무 짧기 때문에 잔류 오스테나이트가 너무 높게 남아 있습니다.
- 높은 파손율 : 인성을 희생하고 경도를 쫓거나, 응고 과정에서 초경 네트워크가 너무 거칠게 남습니다.
곡선이 작동했음을 증명하는 검사
테스트 결과는 지속적으로 수집될 때에만 의미가 있습니다. 템퍼링 후의 루틴은 다음과 같습니다.
- 경도 survey : 편리한 한 모서리가 아닌 로트 전체에 걸쳐 샘플링된 볼 단면 및 표면 주변의 여러 지점에서 판독됩니다.
- 경도 gradient : 담금질이 실제로 중심에 도달했는지 여부를 보여주는 반경 전체의 프로파일입니다.
- 충격 테스트 : 공 샘플에 고정된 높이에서 반복적으로 낙하하면서 균열의 첫 징후가 나타납니다.
- 미세구조 검토 : 탄화물 모양 및 분포, 잔류 오스테나이트 추정치, 일반적으로 크롬 함량이 높은 매체의 경우 약 10~15% 미만으로 유지됩니다.
- 현장 파손 추적 : 캠페인 기간 동안 밀당 및 볼 로트당 기록된 가장 느린 지표이지만 가장 정직한 지표입니다.
열처리는 단일 단계가 아닌 시스템입니다.
곡선은 이를 실행하는 용광로의 품질만큼 좋고, 용광로는 들어가는 재료의 품질만큼만 우수합니다. 이것이 바로 우리가 열처리를 합금 소싱으로 시작하여 밀 시험으로 끝나는 체인의 하나의 링크로 취급하는 이유입니다. 우리의 강철 공 및 연삭 매체에 대한 지방 연구소는 파트너 대학과 함께 운영되며 정확히 이러한 종류의 곡선 개발에 많은 시간을 할애하며 그 결과는 작업 현장에 곧바로 반영됩니다.
우리는 또한 검증 가능한 프로세스를 유지합니다. ISO 9001 절차, 원자재 입고부터 발송까지 전체 프로세스 검사, 연간 용량 50,000톤, 60,000제곱미터 규모의 공장을 지원하는 25명의 엔지니어와 32명의 전문가로 구성된 기술 팀입니다. 다음에 대해 더 자세히 읽을 수 있습니다. 우리 회사 배경 더 긴 버전을 원한다면.
공장이 예상보다 빠르게 미디어를 씹는 경우 일반적으로 답은 송장보다는 곡선에 있습니다. 작업 조건, 볼 직경, 피드 경도 및 밀링 속도를 보내 주시면 어느 단계에서 책임이 있고 무엇을 변경해야 하는지 논의해 보겠습니다. 이러한 대화에는 비용이 들지 않으며, 톤당 비용을 낮추는 가장 빠른 경로인 경우가 많습니다.


