 0563-4308666


 Eng

5명의 공장 운영자에게 어떤 크기의 연삭 볼을 사용하는지 물어보면 전혀 일치하지 않는 5명의 자신 있는 답변을 얻을 수 있습니다. 그것은 고집이 아닙니다. 볼 크기는 들어오는 공급물, 작업을 수행하는 공장, 나가는 제품 간의 균형이며 모든 회로는 이 세 가지의 균형을 다르게 유지합니다.
따라서 자세히 설명하기 전에 솔직한 대답은 다음과 같습니다. 대부분의 볼밀은 20mm에서 100mm 사이의 미디어를 사용합니다. 충전물에서 가장 큰 볼은 분쇄기에서 볼 수 있는 가장 거친 공급물을 분쇄할 수 있는 크기이며, 가장 작은 볼은 배출 끝 부분 근처에서 미세한 분쇄를 수행합니다. 피드가 80% 통과 시 12mm인 경우 상단 크기는 약 80~90mm가 될 것으로 예상됩니다. 30미크론으로 재연삭하는 경우 일반적으로 20~30mm 볼이면 충분합니다.
아래의 모든 내용은 대략적인 그림에서 실제로 주문할 수 있는 숫자까지 얻는 방법입니다.
용도별 일반적인 볼 크기
무엇이든 계산하기 전에 대부분의 회로가 어디에 위치하는지 아는 것이 도움이 됩니다. 아래 범위는 우리가 다루는 시멘트 공장, 금속 광산 및 산업 광물 작업에서 나온 것입니다. 이를 사양이 아닌 시작점으로 취급하십시오.
| 의무 | 일반 피드(F80) | 일반적인 볼 직경 | 언론이 하는 일 |
|---|---|---|---|
| 1차 광석 분쇄 | 12~25mm | 60~100mm | 가장 거친 입자를 빠르게 깨뜨림 |
| 1차 볼밀, 폐쇄 회로 | 8~15mm | 50~80mm | 대량의 거친 크기 감소 |
| 2차 또는 재연마 공장 | 3~8mm | 30~50mm | 부양 또는 침출 공급 준비 |
| 시멘트 마감 공장 | 클링커 1~5mm | 15~40mm | 블레인 3,000~4,000개로 분쇄 |
| 30미크론까지 미세 분쇄 | 1mm 미만 | 20~30mm | 파손 위험이 낮은 최종 감소 |
| 실험실 또는 파일럿 밀 | 1mm 미만 | 5~20mm | 소규모 테스트 작업 |
두 가지 패턴을 기억할 가치가 있습니다. 범위의 상단은 사료 크기에 따라 결정되고 범위의 하단은 쫓는 미세함에 따라 결정됩니다. 식물이 갈기 작업이 불규칙해졌다고 말하면 거의 항상 그 두 가지 끝 중 하나가 원인입니다.
필요한 공 크기를 계산하는 방법
업계 표준은 여전히 Bond의 방법으로, 가장 거친 입자를 부술 수 있도록 전하에서 가장 큰 볼의 크기를 조정합니다. 이는 세 가지 입력, 즉 피드의 80% 통과 크기, 광석의 본드 작업 지수 및 밀 직경에서 작동합니다.
빠른 현장 견적
공장 현장에서 대략적인 수치를 계산하려면 F80의 제곱근을 밀리미터 단위로 구하고 25를 곱합니다. 이는 밀리미터 단위로 가장 큰 볼 직경을 제공합니다.
- 2mm의 F80은 대략 35mm의 상단 크기를 제공합니다.
- 5mm의 F80은 대략 55mm를 제공합니다.
- 12mm의 F80은 대략 85mm를 제공합니다.
- 25mm의 F80은 대략 125mm를 제공합니다.
이 간단한 관계는 게시된 최대 볼 크기 곡선을 밀접하게 추적하므로 많은 운영자가 이를 염두에 두고 있습니다. 이는 여전히 첫 번째 추정일 뿐입니다. 왜냐하면 광석이 얼마나 단단한지, 공장이 얼마나 큰지에 대해서는 아무 것도 알려주지 않기 때문입니다.
전체 계산에서 추가되는 내용
전체 결합 방정식은 작업 지수와 밀 직경, 밀 유형 및 배출 배열을 반영하는 상수와 함께 접혀집니다. 수정 방향은 산술보다 더 중요합니다. 직경이 더 큰 밀은 전하를 더 높이 들어올리고 더 세게 떨어뜨리므로 동일한 피드를 연삭하는 작은 밀보다 더 작은 볼이 필요합니다. 더 단단한 광석에는 더 큰 공이 필요합니다. 더 미세한 제품 목표는 필요한 크기를 늘리는 것이 아니라 낮추는 것입니다.
우리가 일반적으로 적용하는 조정
- 높은 작업 지수 광석: 계산된 크기를 10~20% 증가시킵니다.
- 40미크론 미만의 P80 목표: 단계를 낮추고 40mm를 넘는 경우는 거의 없습니다.
- 4미터 이상의 밀 직경: 한 단계 감소
- 높은 밀링 속도 또는 공격적인 리프터 바: 한 단계 감소
- 매우 미세하고 가치가 높은 제품: 강철보다는 세라믹 매체를 고려하십시오.
한 가지 크기만으로는 충분하지 않습니다: 공 크기 분포
하나의 볼 크기로 만든 충전물은 해당 크기를 아무리 신중하게 선택하더라도 제대로 분쇄되지 않습니다. 분쇄는 다양한 입자 크기에 걸쳐 발생하며 각 입자 크기는 특정 볼 직경에 따라 가장 잘 분해됩니다. Wear는 미디어를 지속적으로 축소하므로 작업 요금에는 자연스럽게 다양한 크기가 포함됩니다.
실제로 대부분의 식물은 2~3개의 가장 큰 크기만 채우고 착용하면 모든 것이 더 작아집니다. 계산된 상단 크기가 80mm인 공장에서는 약 절반은 80mm, 세 번째는 60mm, 나머지는 40mm의 메이크업 블렌드를 실행할 수 있습니다. 엄격한 제품 크기 분포가 필요한 회로에서는 미세한 끝 부분의 생산성을 유지하기 위해 때때로 네 번째로 작은 크기를 추가합니다.
1~2개월에 한 번씩 요금을 확인하세요. 밀의 평균 볼 직경이 설계 범위보다 훨씬 아래로 떨어지면 두 가지 크기가 너무 작은 매체를 사용하여 효과적으로 연삭하고 있으며 추가 전력으로 처리량을 수정할 수 없습니다.
주조, 단조 또는 세라믹: 실행할 수 있는 크기를 변경하는 요소
공 크기와 공 재질이 연결되어 있습니다. 너무 부드러운 공은 변형되어 원형도를 잃어 몇 주 내에 미디어의 유효 크기가 조용히 변경됩니다. 너무 단단하고 부서지기 쉬운 공은 닳지 않고 부러집니다. 다음은 세 가지 주요 미디어 계열이 규모 계획에 어떻게 부합하는지 보여줍니다.
높은 크롬 주조 연삭 볼
이는 대략 20mm에서 100mm 사이의 충전을 위한 주력 제품입니다. 크롬 함량이 높으면 단단하고 균일한 구조가 형성되므로 볼의 직경과 모양이 오랫동안 유지됩니다. 그것은 소리보다 더 중요합니다. 미디어의 크기가 유지되면 설계한 충전량이 실행 중인 충전량으로 유지되고, 충전 간에도 그라인드가 안정적으로 유지됩니다. 이 제품은 제품 톤당 마모 비용이 주목되는 시멘트 마감 공장, 1차 광석 공장 및 재분쇄 회로에 적합합니다. 전체 범위는 우리에 있습니다 높은 크롬 주조 연삭 볼 페이지.
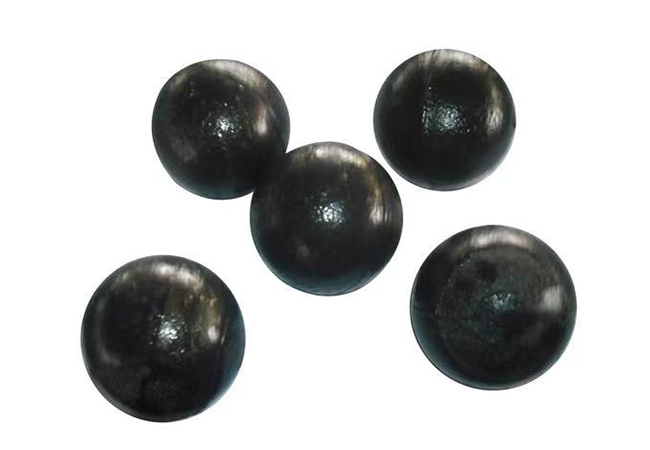 높은 크롬 주조 연삭 공 ZQCr12 최대 직경 120mm의 고크롬 주조 매체로 시멘트, 광산 및 재분쇄 회로에서 안정적인 연삭을 위해 ≥58 HRC 경도를 제공합니다. 제품보기 →
단조 강철 공
단조 미디어는 상단 크기가 약 100mm 이상으로 올라가거나 밀이 큰 충격을 가할 때 그 자체로 빛을 발합니다. 단조 구조는 견고하고 큰 낙하에도 파손되지 않습니다. 이것이 바로 대형 1차 회로와 SAG 회로가 단조 구조에 의존하는 이유입니다. 교환은 마모입니다. 단조 볼은 일반적으로 동일한 직경의 높은 크롬 볼보다 빨리 마모되므로 크기 분포가 더 빠르게 이동하고 보충이 더 자주 필요합니다. 많은 공장에서는 충전물 상단에 단조 미디어를 사용하고 그 아래에는 높은 크롬을 사용합니다.
 볼밀용 정밀 단조 연삭 볼 파손 저항이 중요한 대형 1차 및 SAG 회로를 위한 견고한 단조 미디어. 최대 120mm 직경까지 가능합니다. 제품보기 →
세라믹 연삭 볼
필요한 볼 직경이 대략 20mm 아래로 떨어지면 강철은 정당화하기가 더 어려워집니다. 작은 강철 공은 빨리 마모되어 제품을 오염시킬 수 있습니다. 알루미나 및 지르코니아와 같은 세라믹 매체는 화학적으로 불활성이며 미세 및 초미세 연삭에서 크기를 잘 유지하고 몇 미크론까지 작업합니다. 트레이드오프는 밀도입니다. 세라믹은 동일한 직경에 대해 강철의 무게가 대략 절반이므로 전환할 때 밀링 속도나 볼 부하를 다시 확인해야 할 수도 있습니다. 우리의 세라믹 제품군은 스펙트럼의 작은 끝 부분을 포괄합니다.
공 크기가 잘못되었다는 신호
일반적으로 공장에서는 실험실에서 알려 주기 전에 먼저 알려줍니다. 다음 신호를 주의 깊게 살펴보세요.
- 전력 소모는 일정하게 유지되지만 제품은 더 거칠어집니다. 가장 큰 볼은 피드에 비해 너무 작습니다.
- 배출구에서 부러지거나 편평해진 볼: 실제 공급에 비해 상단 크기가 너무 크거나 재료가 너무 부드럽습니다.
- 순환 부하 증가로 인한 과도한 분쇄 및 슬리밍: 매체가 대상 크기에 비해 너무 큽니다.
- 제품 톤당 그램 단위의 마모율 상승: 미디어가 너무 부드럽거나 너무 작거나 둘 다입니다.
- 피드 끝 부분에 집중된 손상 밀 라이너 : 특대 공 돌격이 껍질을 망치고 있습니다.
- 충전 후 몇 주 이내에 분쇄 품질이 변합니다. 전달된 경도나 크기가 변경되었습니다.
커밋하기 전에 크기를 테스트해 보세요.
계산을 통해 분야가 좁아집니다. 재판을 통해 해결됩니다. 표시된 볼 테스트는 실제 답을 얻을 수 있는 가장 저렴한 방법입니다. 볼 샘플의 무게를 측정하고 표시한 후 충전물에 넣고 정상적으로 3~6주 동안 분쇄기를 작동한 다음 회수하여 무게를 다시 측정합니다. 이는 톤당 그램 단위의 마모율을 제공하고 공이 고르게 마모되었는지 또는 부러졌는지 알려줍니다.
한 공장에서 새 크기를 실행하는 동안 자매 공장은 이전 요금을 유지합니다. 최소 한 달 동안 특정 에너지 소비량, P80, 처리량 및 볼 소비량을 나란히 추적하세요. 더 미세한 크기가 맞다면 파손의 급증 없이 더 낮은 비에너지에서 동일하거나 더 나은 처리량을 볼 수 있습니다.
귀하와 함께 있는 공급업체와 공 크기 조정
사이즈를 선택하는 것은 쉬운 부분입니다. 해당 직경, 경도 및 화학 배치를 계속해서 보유할 수 있는 공급업체를 얻는 것이 회로를 해마다 안정적으로 유지하는 것입니다.
우리는 안후이성 닝궈에 있는 60,000평방미터 규모의 부지에서 연간 50,000톤의 분쇄 매체를 생산합니다. 당사의 기술팀에는 25명의 엔지니어가 포함되어 있으며, 강철 공 및 연삭 매체를 전담하는 지방 연구소를 운영하며 새로운 개발을 위해 대학과 협력하고 있습니다. 모든 배치는 ISO 9001 시스템에 따라 원자재부터 완제품까지 검사를 거치므로 3월에 받은 공은 1월에 받은 공과 동일하게 작동합니다.
피드 크기, 분쇄기 치수, 작업 지수 및 목표 분쇄도를 보내 주시면 크기 조정을 통해 작업하고 추측보다는 시작 비용을 권장합니다.
볼 크기는 월요일에 변경하고 금요일까지 결과를 확인할 수 있는 연삭 회로의 몇 가지 변수 중 하나입니다. 공급량부터 시작하여 공장과 비교하여 계산을 확인하고 광석 경도에 따라 숫자를 높이거나 낮추고 시험을 통해 확인하십시오. 해당 과정에서 살아남는 숫자가 귀하의 공장에 적합한 숫자입니다.


